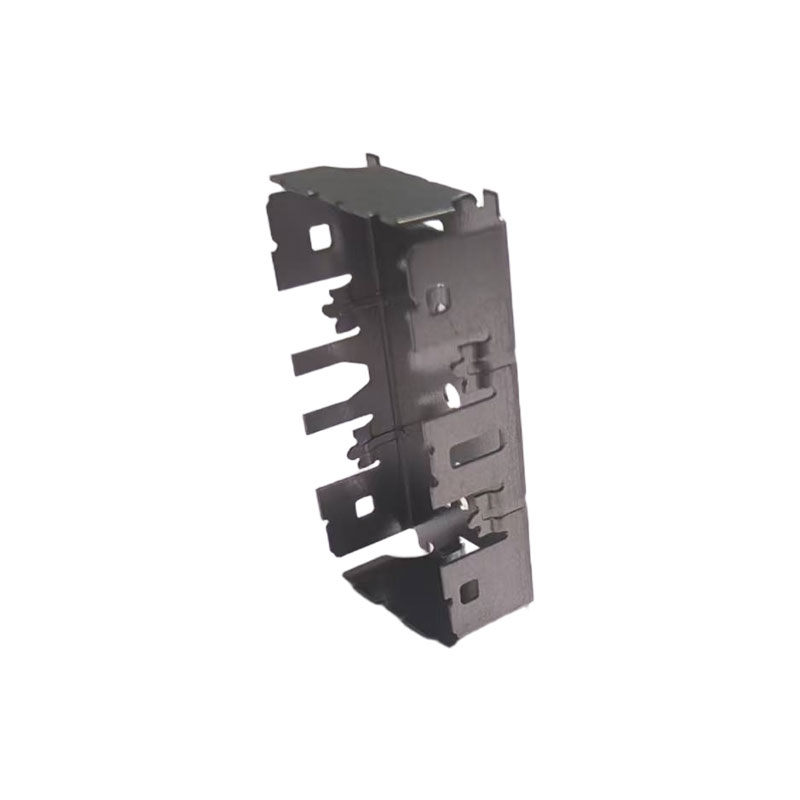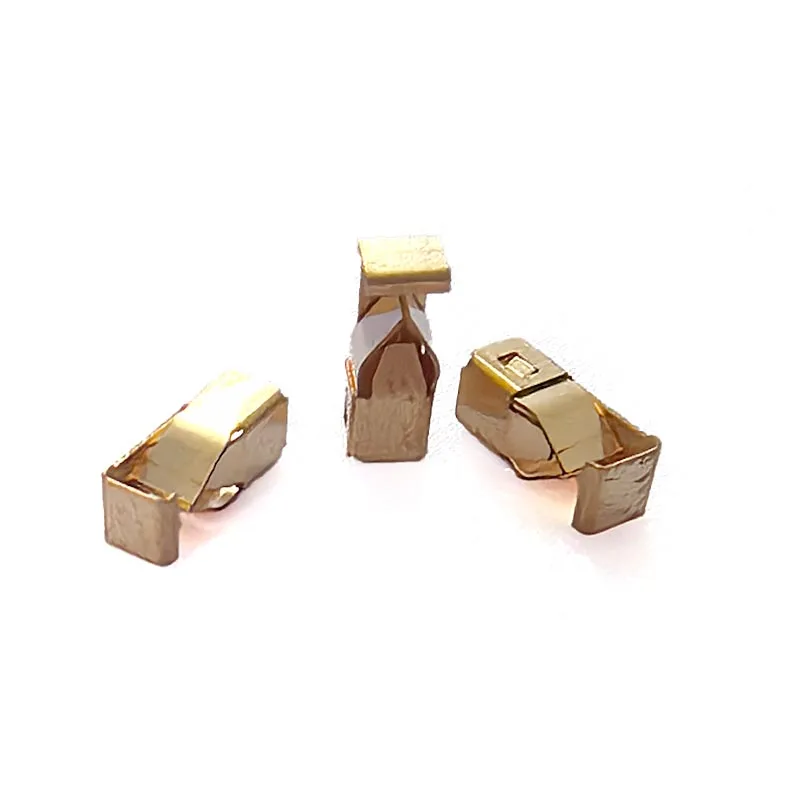
Resumen del artículo: Moldeo por inyección de conectoresEs un proceso de fabricación crítico para producir carcasas de plástico duraderas y precisas y componentes aislantes utilizados en conectores electrónicos. Desde la selección de materiales y la ingeniería de moldes hasta la inspección dimensional y la consistencia de la producción, cada etapa influye en el rendimiento del conector.Qirense especializa en soluciones de moldeado de conectores de precisión y ofrece herramientas personalizadas, mecanizado de precisión y soporte de fabricación para aplicaciones en electrónica automotriz, electrodomésticos, equipos industriales y otros productos electrónicos. Comprender el proceso ayuda a los diseñadores de productos y a los equipos de compras a tomar decisiones informadas sobre la calidad, el costo y la confiabilidad de la producción a largo plazo.
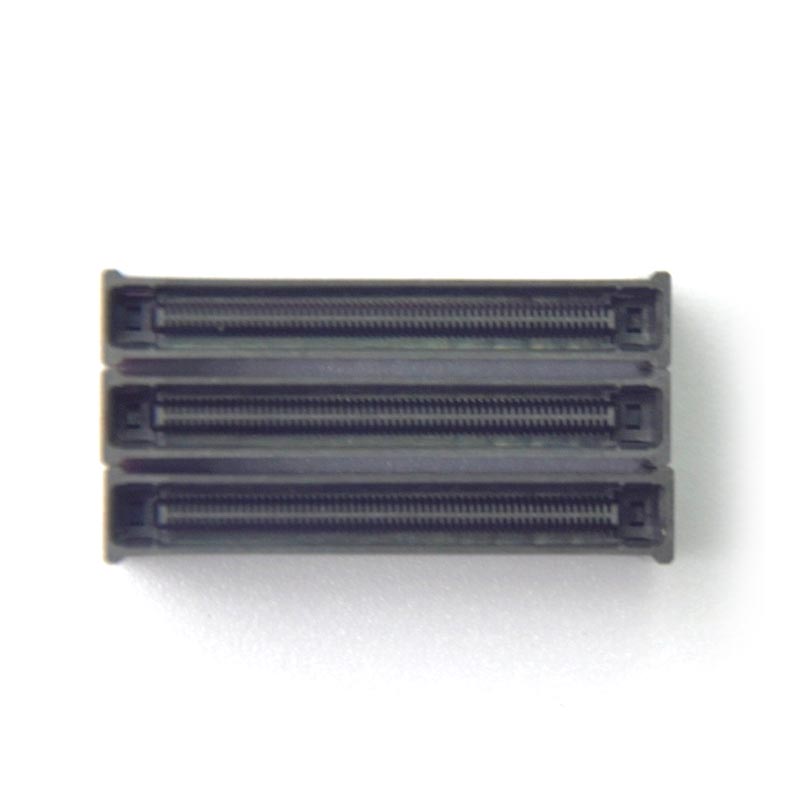
El moldeo por inyección de conectores es un proceso de fabricación en el que se inyecta material termoplástico fundido en una cavidad de molde diseñada con precisión, se enfría y se expulsa para crear un componente terminado. Se utiliza ampliamente para fabricar carcasas de plástico, soportes de terminales, estructuras aislantes, carcasas protectoras y otras piezas necesarias para conectores eléctricos y electrónicos.
A diferencia de muchos componentes de plástico de uso general, las piezas del conector frecuentemente contienen pequeñas aberturas, paredes delgadas, funciones de bloqueo intrincadas y posiciones de terminales muy espaciadas. Estas características deben funcionar junto con los contactos metálicos y los componentes de acoplamiento. Incluso una pequeña desviación dimensional puede afectar el ensamblaje, la fuerza de inserción, la alineación de los terminales o la confiabilidad de la conexión eléctrica.
Por esta razón, el éxito del moldeado de conectores depende de la coordinación de la ingeniería de materiales, el diseño del molde, la configuración de la máquina y los procedimientos de inspección. Qiren ofrece soluciones de moldeo por inyección de conectores de precisión para clientes que buscan componentes y herramientas de plástico personalizados para aplicaciones exigentes.
Las aplicaciones típicas incluyen:
La precisión es fundamental para el rendimiento del conector porque la carcasa moldeada establece la posición y el soporte de los contactos conductores. Sus dimensiones influyen en cómo encajan los componentes, cómo permanecen asegurados los terminales y cómo funciona el conector durante el uso repetido.
Varios factores hacen que el moldeado de conectores de precisión sea más exigente que muchas aplicaciones de moldeado de plástico convencionales.
El paso de terminales, las dimensiones de las cavidades, las estructuras de bloqueo y las superficies de contacto deben cumplir con los planos de ingeniería aprobados. Las tolerancias deben establecerse de acuerdo con los requisitos funcionales de cada componente en lugar de aplicar una tolerancia innecesariamente estricta a cada característica.
La carcasa de plástico debe proporcionar un aislamiento adecuado para el entorno operativo previsto. La selección del material, el espesor de la pared, la distancia de fuga, el espacio libre y la presencia de huecos o contaminación pueden afectar la seguridad eléctrica. Los requisitos deben evaluarse en comparación con los estándares de producto y las condiciones de operación aplicables.
Las carcasas de los conectores pueden experimentar fuerzas de inserción, vibraciones, cambios de temperatura y ciclos de acoplamiento repetidos. El componente moldeado debe conservar su forma y soportar los terminales sin agrietarse, deformarse excesivamente o perder la retención.
Un prototipo exitoso es sólo el punto de partida. Los fabricantes deben mantener dimensiones repetibles y rendimiento funcional en todos los lotes de producción, cavidades de moldes y lotes de materiales. El procesamiento estable reduce los desechos evitables, el retrabajo y las interrupciones en el ensamblaje.
La selección del material afecta la moldeabilidad, la contracción, la resistencia al calor, el rendimiento del aislamiento, la resistencia mecánica, la sensibilidad a la humedad y el costo final del componente. La mejor resina depende del diseño del conector y del entorno operativo.
| Material | Características clave | Aplicaciones potenciales | Consideraciones de selección |
|---|---|---|---|
| PBT | Buena estabilidad dimensional y aislamiento eléctrico. | Cajas eléctricas y conectores de electrodomésticos. | Evalúe la exposición al calor, la contracción y las condiciones de humedad. |
| PA (nylon) | Buena resistencia mecánica y tenacidad. | Conectores automotrices e industriales. | Considere la absorción de humedad y su efecto sobre las dimensiones. |
| LCP | Bajo potencial de deformación e idoneidad para diseños de paso fino | Conectores electrónicos compactos y de alta densidad. | Requiere un control cuidadoso del flujo de material y las condiciones de moldeo. |
| PPP | Capacidad de alta temperatura y resistencia química. | Aplicaciones eléctricas e industriales especializadas. | Evaluar los requisitos de procesamiento, el costo y el diseño mecánico. |
| Resina reforzada con fibra de vidrio | Rigidez mejorada y contracción direccional reducida en formulaciones adecuadas | Cajas para conectores estructurales | La orientación de la fibra puede influir en la deformación y la precisión dimensional. |
Estos materiales no son intercambiables. Los ingenieros deben revisar el grado de la resina, la temperatura de funcionamiento, los requisitos de retardo de llama, las propiedades dieléctricas, la exposición a sustancias químicas y los requisitos reglamentarios aplicables antes de finalizar una especificación.
Para obtener orientación adicional, explore las soluciones de moldeo por inyección de conectores de Qiren y las capacidades de fabricación de moldes de precisión relacionadas.
Un proyecto de moldeo por inyección de conectores confiable sigue un flujo de trabajo estructurado. La secuencia puede variar según la geometría del componente, los requisitos de inserción, el volumen de producción y los criterios de inspección, pero las etapas esenciales siguen siendo similares.
Para conectores que contienen terminales metálicos, el posicionamiento y retención de los insertos requieren especial atención. La carga o el ensamblaje de insertos automatizados pueden ser apropiados para programas de mayor volumen, siempre que el equipo pueda mantener consistentemente la alineación de los componentes.
Las decisiones de diseño tomadas antes de que comiencen las herramientas pueden evitar modificaciones costosas más adelante. Una revisión del diseño para la fabricabilidad debe considerar cómo se llenará, enfriará, expulsará, ensamblará y funcionará el componente en su aplicación final.
Cuando sea práctico, un espesor de pared relativamente uniforme ayuda a promover un llenado y enfriamiento consistentes. Las transiciones abruptas de espesor pueden contribuir a la aparición de marcas de hundimiento, tensiones internas o deformaciones. Las nervaduras y protuberancias deben diseñarse para proporcionar la resistencia requerida sin crear secciones innecesariamente gruesas.
La ubicación de la compuerta afecta los patrones de llenado, las ubicaciones de las líneas de soldadura, el empaquetamiento y la apariencia de la superficie. En las carcasas de conectores, la puerta debe colocarse teniendo en cuenta las superficies de contacto críticas, las cavidades de los terminales y las áreas sometidas a tensión mecánica.
Los ángulos de tiro apropiados y los sistemas de expulsión bien diseñados ayudan a liberar las piezas moldeadas sin dañar las características delicadas. El borrador requerido depende de la resina, la textura de la superficie, la geometría de la pieza y los requisitos dimensionales.
Para conectores moldeados por inserción, los terminales metálicos deben permanecer en las posiciones especificadas durante la inyección y el enfriamiento. El soporte del molde, la precisión de la carga del inserto, el flujo de resina y la expansión térmica influyen en la relación final entre la carcasa de plástico y los componentes metálicos.
Las prácticas de diseño útiles incluyen:
El control de calidad para el moldeo por inyección de conectores debe abordar tanto la apariencia del componente moldeado como su desempeño funcional. Una pieza puede parecer aceptable y al mismo tiempo tener desalineación terminal, desviación dimensional o retención mecánica insuficiente.
Un plan de inspección práctico puede incluir los siguientes controles:
Los defectos comunes y sus posibles causas incluyen:
| Defecto | Posible causa | Enfoque correctivo |
|---|---|---|
| Destello | Espacios en las líneas de separación, presión excesiva o desgaste del molde | Inspeccione el estado de las herramientas y optimice la configuración de procesamiento. |
| Tiros cortos | Llenado insuficiente, flujo restringido o ventilación inadecuada | Revise los parámetros de diseño, ventilación y llenado de la compuerta. |
| Deformación | Enfriamiento desigual, orientación del material o contracción diferencial | Mejore el equilibrio de enfriamiento y revise la geometría y la selección de materiales. |
| Marcas de fregadero | Secciones gruesas o embalaje y enfriamiento insuficientes | Optimice la geometría de la pared y las condiciones de embalaje. |
| Desalineación de terminales | Movimiento de inserción, variación de herramientas o carga inconsistente | Mejore la ubicación de las inserciones, el soporte y la verificación dimensional. |
Los límites de aceptación y la frecuencia de las pruebas deben definirse según la especificación del producto, los requisitos del cliente y el nivel de riesgo. Para aplicaciones críticas para la seguridad o de alta confiabilidad, puede ser necesaria una validación adicional.
No todos los conectores requieren la misma inversión en herramientas o estrategia de inspección. La siguiente comparación ilustra cómo los requisitos de la aplicación influyen en el enfoque de fabricación.
| Requisito | Conector estándar | Conector de precisión |
|---|---|---|
| Geometría | Funciones relativamente sencillas | Cavidades de paso fino y detalles complejos |
| Estrategia de tolerancia | Basado en requisitos generales de montaje. | Las características críticas reciben límites más estrictos basados en funciones |
| Estampación | Configuración de molde convencional cuando sea adecuado | Control de cavidad, refrigeración, ventilación y alineación más exigente |
| Inspección | Comprobaciones visuales y dimensionales. | Metrología detallada y verificación funcional adicional. |
| Riesgo de proceso | Principalmente relacionado con el llenado y las dimensiones generales. | Puede incluir posición terminal, ajuste de acoplamiento, deformación y retención. |
La distinción no es simplemente una cuestión de tamaño del producto. Un conector pequeño puede requerir herramientas muy sofisticadas si contiene terminales muy espaciados o debe mantener una alineación precisa con una placa de circuito. Los requisitos de ingeniería deben determinar el proceso en lugar de suposiciones basadas únicamente en la apariencia.
Elegir un proveedor significa evaluar su capacidad para convertir los requisitos de ingeniería en resultados de producción repetibles. Una cotización competitiva es importante, pero la calidad de las herramientas, la estabilidad del proceso, la comunicación y el soporte técnico también afectan el costo total de propiedad.
Al evaluar un fabricante de moldeo por inyección de conectores, considere las siguientes preguntas:
Qiren Electronics se centra en moldes de conectores de plástico de precisión y soluciones personalizadas de moldeo por inyección. Según la información de su producto, la empresa destaca una capacidad de tolerancia nominal de ±0,01 mm, una tasa de rendimiento reportada de hasta el 99,2 %, acero para moldes alemán, análisis de flujo de moldes y gestión de taller integrada en MES. Estas cifras deben confirmarse con la geometría de la pieza específica, el material, el método de medición y las condiciones de producción durante la evaluación del proyecto.
Qiren también describe el soporte para la optimización y las actualizaciones del molde durante el primer año de uso del molde. Los compradores pueden analizar estas capacidades junto con los requisitos de sus propios diseños de conectores en lugar de depender únicamente de las especificaciones generales.
Para obtener información sobre fabricación relacionada, visite la página del producto Moldeo por inyección de conectores o explore el sitio web de fabricación de componentes y moldes de precisión de Qiren.
Se utiliza para fabricar carcasas de conectores de plástico, cuerpos aislantes, soportes de terminales, carcasas protectoras y otros componentes que requieren una geometría precisa y una producción repetible. Las aplicaciones típicas incluyen electrónica automotriz, electrodomésticos, automatización industrial y dispositivos electrónicos de consumo.
No existe un mejor material para cada conector. PBT y nailon son opciones comunes para muchas aplicaciones eléctricas y mecánicas, mientras que LCP y PPS pueden adaptarse a diseños con requisitos dimensionales o térmicos exigentes. La selección final depende del entorno operativo del conector, las especificaciones eléctricas, las cargas mecánicas y los objetivos de costos.
Las tolerancias alcanzables dependen de la geometría de la pieza, el comportamiento de la resina, la construcción del molde, la estabilidad del proceso y los métodos de medición. Qiren enumera una capacidad de tolerancia nominal de ±0,01 mm para su oferta de moldeo de precisión. Los compradores deben confirmar si esta tolerancia es factible para cada característica crítica de su diseño específico.
Las causas comunes incluyen manejo inadecuado de materiales, ventilación deficiente, parámetros de procesamiento incorrectos, enfriamiento desigual, desgaste del molde y posicionamiento incorrecto de los insertos. Una revisión estructurada del diseño, una ventana de proceso controlada y un plan de inspección basado en riesgos pueden ayudar a identificar y reducir estos problemas.
Sí. La moldura de inserción puede encapsular o soportar terminales metálicos dentro de una carcasa de conector de plástico. El proceso requiere un posicionamiento adecuado del inserto, soporte del molde, compatibilidad del material y verificación de la alineación y retención de los terminales.
Sí. El moldeo por inyección es muy adecuado para una producción repetible y de gran volumen cuando las herramientas, las condiciones del ciclo, el manejo de materiales y la inspección se controlan adecuadamente. Los moldes de múltiples cavidades y una automatización adecuada pueden mejorar la producción, aunque su idoneidad depende de la complejidad y la demanda del producto.
Proporcione el dibujo de ingeniería 2D, el archivo CAD 3D, los requisitos de resina o material previstos, las tolerancias críticas, la demanda anual, el entorno de servicio esperado y cualquier especificación funcional o reglamentaria. Aclare también si necesita fabricación de moldes, piezas moldeadas, moldeo por inserción o una solución combinada.
El moldeo por inyección de conectores combina herramientas de precisión, selección adecuada de materiales, procesamiento controlado y verificación de calidad específica de la aplicación. Cada decisión afecta la precisión con la que se ajusta un conector, la confiabilidad con la que soporta los contactos eléctricos y la consistencia con la que se puede fabricar a lo largo del tiempo. Al identificar tempranamente las dimensiones críticas y establecer requisitos de inspección claros, los desarrolladores de productos pueden reducir los defectos evitables y tomar decisiones de abastecimiento más informadas.
Qiren ofrece fabricación de moldes para conectores de precisión y soluciones de moldeo personalizadas para aplicaciones electrónicas, automotrices, de electrodomésticos e industriales. Si está desarrollando un nuevo conector o mejorando un proceso de producción existente,contáctanospara analizar sus dibujos, requisitos de materiales, especificaciones de herramientas y objetivos de producción. Trabaje con Qiren para evaluar una solución de fabricación práctica alineada con las necesidades de precisión, calidad y entrega de su proyecto.